Services
Du dessin
à la pièce finie.
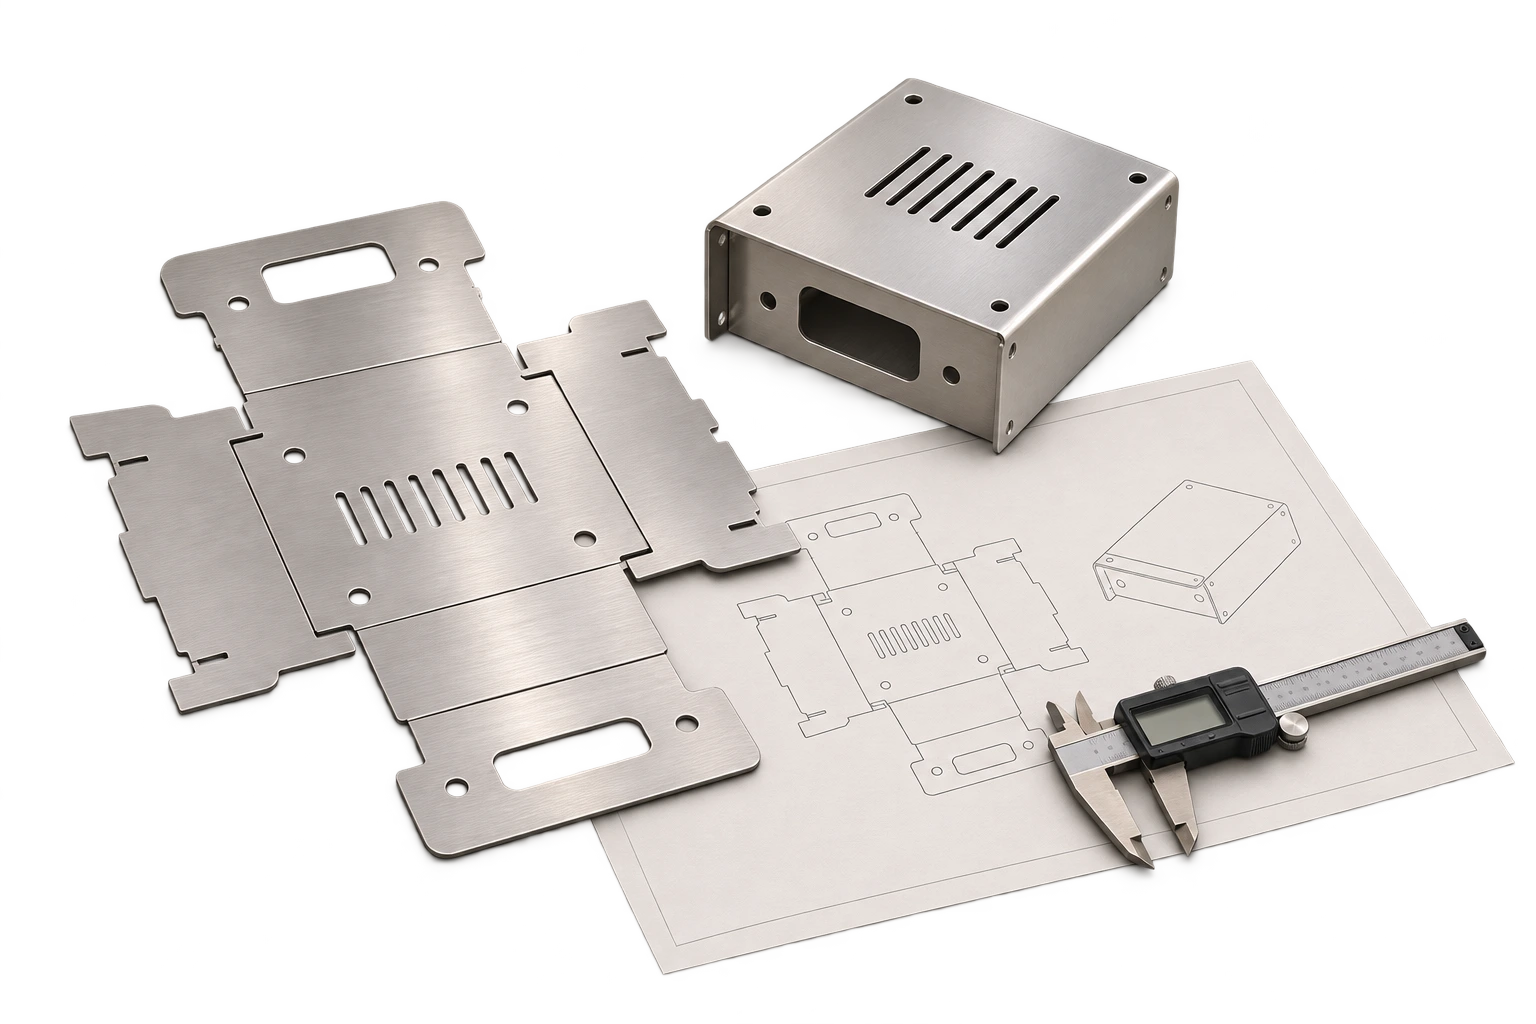
Une pièce passe par plus que des machines. Son parcours comprend l’achat de matière, une place dans l’horaire, parfois un sous-traitant, puis l’expédition. Nous travaillons sur les dessins, les données et les logiciels qui relient ces étapes.
Conception des processus et des flux
Documenter les opérations, les attentes, les déplacements de matière et les contraintes de production.
Nous examinons la circulation de l’information et des matériaux, y compris les dépendances, les cellules de travail et les transferts entre les services. L’analyse porte sur la pièce et son parcours dans l’atelier : plis, poinçonnage, réglages, manutention et assemblage. Nous cherchons à simplifier la fabrication tout en respectant la fonction du produit et les exigences de qualité.
La planification dépend aussi de ce qui se passe hors des cellules de fabrication. Nous relions les réceptions de matière, les opérations sous-traitées et leurs dates de retour prévues à la séquence d’assemblage et aux engagements d’expédition. La cartographie précise où le travail attend, qui met l’information à jour et quelles décisions en découlent.
Travaux couverts
- Cartographie des flux et analyse des goulots
- Analyse des produits et des opérations
- Capacité, délais fournisseurs et dépendances d’expédition
Livrables possibles
- Une carte commune du processus
- Des possibilités d’amélioration priorisées
- Des transferts et responsabilités définis
Dans une analyse des flux et des produits
- Peut-on retirer un pli, une opération de poinçonnage ou une manutention sans modifier la fonction de la pièce?
- Où le travail attend-il la matière, un retour de sous-traitance, une inspection ou la prochaine machine?
- La capacité des cellules de découpe est-elle compatible avec celle du pliage?
Scénario de planification · trois commandes, une presse plieuse
Que lancer ensuite — et avec quelles conséquences ?
Lundi, 8 h. Les flans sont prêts. Deux commandes partagent le même outillage ; une troisième doit partir aujourd’hui. Comparez les séquences, puis les engagements qui restent à confirmer.
30 cadres de machine
2 h · peinture sous-traitée
Départ prévu vendredi60 panneaux de ventilation
2 h 30 · même outillage que FR-240
Départ prévu mardi40 supports de maintenance
1 h 30 · outillage différent
Transporteur lundi · 14 hUn seul changement d’outillage, mais les supports terminent le pliage à 14 h 30. Avec une heure de contrôle et d’emballage, le départ de 14 h est manqué.
FR-240 · la suite du flux
Le retour du peintre engage aussi la livraison.
30 cadres attendus mercredi
Retour annoncé : 18 jeudi, 12 vendredi. Garder les deux lots et leurs dates dans le bon de commande.
60 fixations attendues jeudi
Deux par cadre. L’assemblage dépend des cadres peints acceptés et des fixations réceptionnées ; réserver la capacité correspondante.
18 vendredi / 12 lundi ?
Proposition à confirmer après réception, assemblage et contrôle. Valider la livraison partielle avec le client avant de modifier les engagements.
Logiciels sur mesure et intégrations
Relier la commande client, le bon de commande fournisseur et le travail en usine.
Nous développons des scripts, des applications et des intégrations pour des besoins précis de fabrication. La commande client fixe les quantités et les dates requises; les bons de commande couvrent la matière ou les services sous-traités; les dossiers de production indiquent ce qui est réellement fabriqué. Relier ces informations permet à la planification et à l’expédition de voir ce qu’il reste à faire.
Un projet ciblé peut relier un bon de commande de sous-traitance aux pièces envoyées, au retour promis et aux quantités reçues. Un autre peut préparer une liste de colisage à partir des articles terminés tout en gardant les expéditions partielles visibles. Nous précisons la source de chaque donnée, les approbations et la transmission des changements.
Travaux couverts
- Connexions entre commandes clients et achats
- Planification, sous-traitance et suivi des réceptions
- Préparation des expéditions et listes de colisage
Livrables possibles
- Un flux de données défini
- Une solution logicielle ciblée
- Des consignes d’utilisation vérifiées
Dans une analyse d’intégration
- Quel système fait référence pour les commandes clients, les bons de commande, les engagements fournisseurs et les quantités expédiées?
- Quelles données devraient circuler automatiquement et lesquelles nécessitent une approbation?
- Comment traiter les données manquantes, les modifications et les transferts refusés?
Exemple d’intégration · commande de 12 unités
Une pièce. Les données qui lui sont liées.
Structure d’assemblage
EC-600 × 1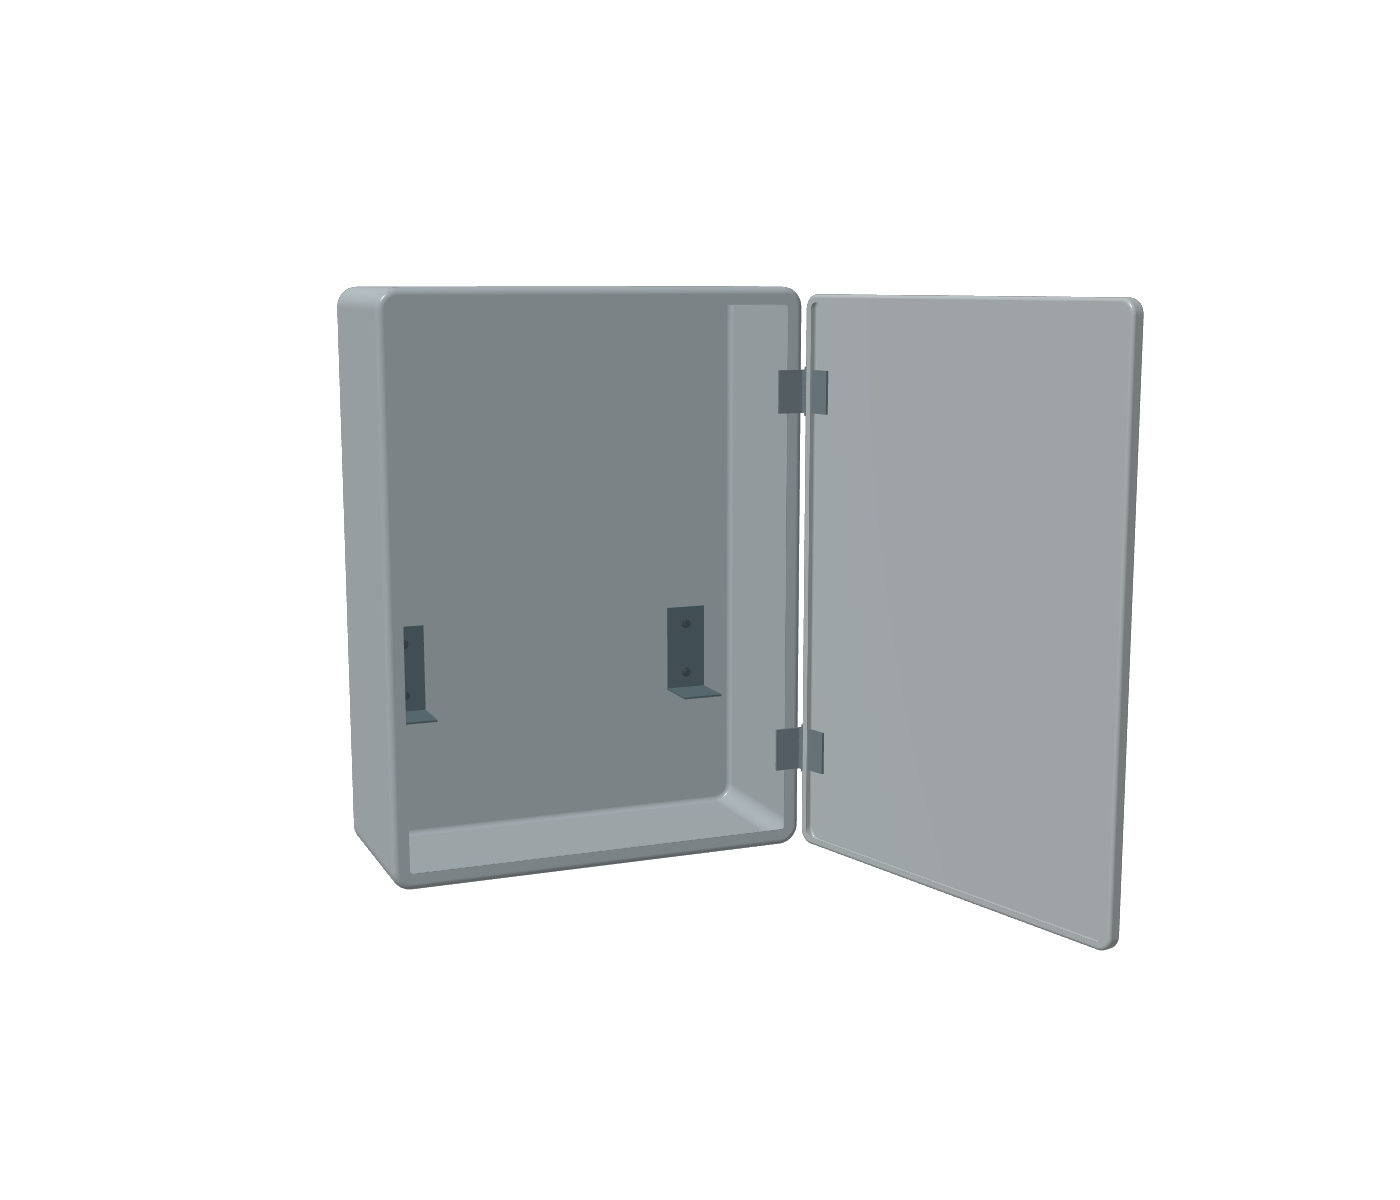
BD-600 REV C
Corps
CAO/FAO et automatisation
Transmettre les données de conception à la fabrication avec moins d’étapes manuelles.
Nous aidons à développer des familles de produits paramétriques, à vérifier les dessins 2D et à préparer les modèles pliés et les mises à plat pour les étapes suivantes. L’analyse s’étend à l’imbrication, à la découpe et au pliage : la préparation des pièces, la gestion des fichiers et les besoins de chaque étape de production.
L’information approuvée est aussi transmise aux achats et aux fournisseurs externes. Les révisions des dessins, les spécifications de matière, les quantités et les exigences de finition doivent correspondre au dossier envoyé pour soumission ou sous-traitance.
Travaux couverts
- CAO paramétrique et familles de produits
- Préparation des dessins et des mises à plat
- Flux d’imbrication, de découpe et de pliage
Livrables possibles
- Des règles de modélisation cohérentes
- Des données de fabrication structurées
- Une préparation reproductible
Dans une analyse de CAO/FAO
- Quelles dimensions et options définissent une famille de produits, et quelles combinaisons sont valides?
- Le modèle plié, la mise à plat et le dessin approuvé correspondent-ils à la même révision?
- Quel est l’effet de l’imbrication, des changements d’outils et des séquences de découpe et de pliage sur la préparation?
Préparation CAO/FAO · géométrie illustrative
Du volume aux détails de fabrication.
RIB-600 REV C
- 01Tôle · 1,6 mm
- 02Profil extérieur
- 033 ajourements
- 0412 trous de fixation
- 05Rebords pliés · R8
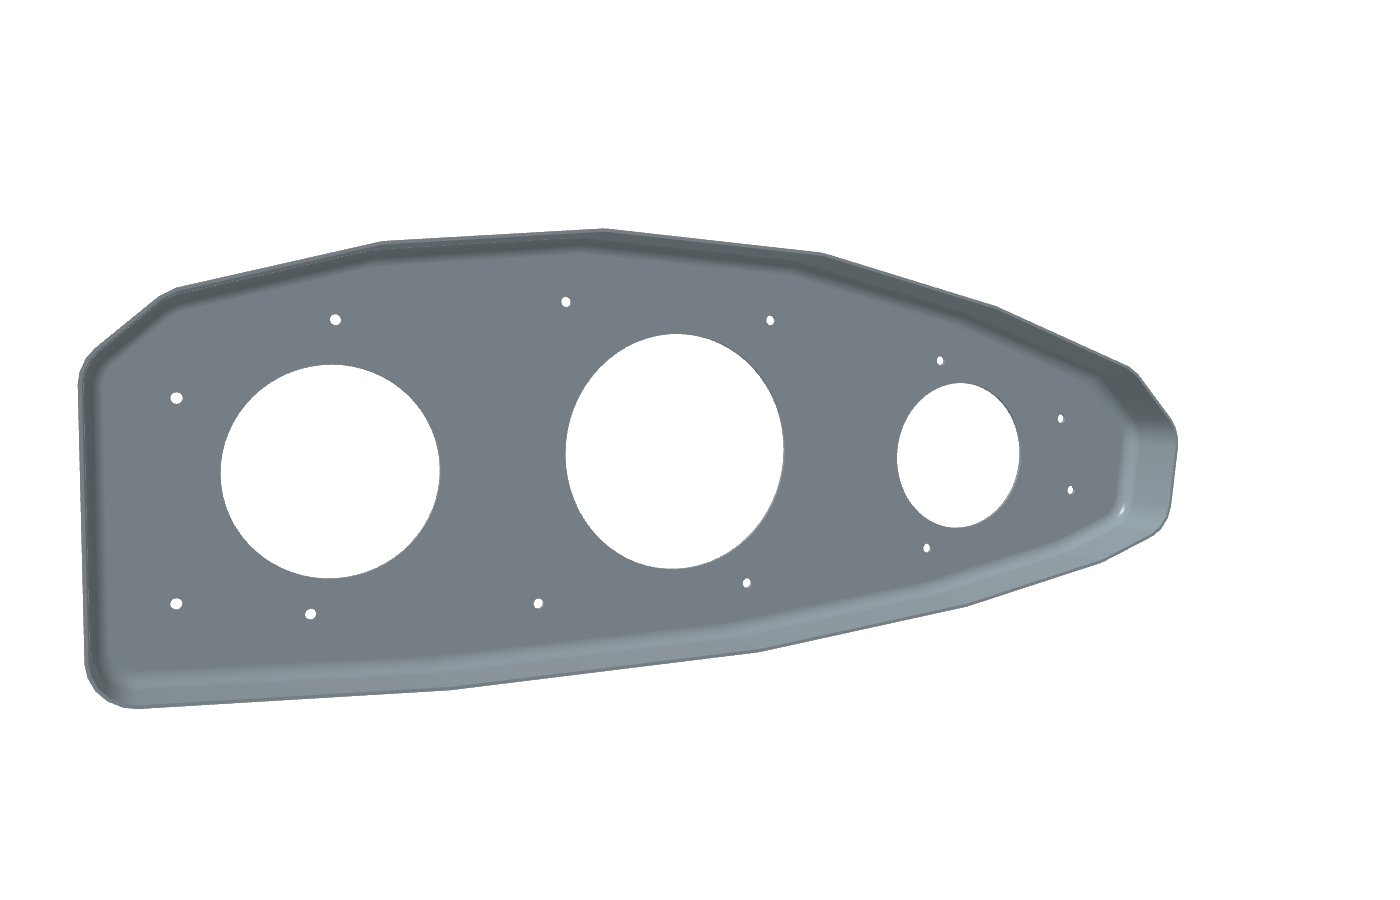 Vue 3D · rotation
Conseils en logiciels et équipements
Évaluer la technologie dans le contexte réel de vos opérations.
Nous aidons à comparer les outils de CAO/FAO, d’imbrication et de planification selon vos produits, vos processus et vos besoins d’intégration. Les discussions sur l’équipement portent sur le laser, le poinçonnage, le plasma, les machines combinées et le pliage, en tenant compte du flux de travail et des priorités d’investissement.
Pour les logiciels de planification et de gestion, nous utilisons des commandes représentatives afin d’examiner la disponibilité de matière, les réceptions sur bons de commande, la sous-traitance et les expéditions partielles. Une démonstration utile doit montrer ce qui se passe quand les dates ou les quantités changent.
Travaux couverts
- Besoins et sélection de logiciels
- Évaluation des équipements et de la capacité
- Priorités de déploiement et d’investissement
Livrables possibles
- Des critères de sélection clairs
- Une comparaison concrète
- Un plan de déploiement par étapes
Dans une analyse d’investissement technologique
- Quelles pièces et quels volumes la machine ou le logiciel envisagé doivent-ils prendre en charge?
- Comment se comparent les équipements neufs et usagés, l’outillage, le soutien et les coûts de mise en œuvre?
- L’investissement améliorera-t-il le flux complet ou déplacera-t-il le goulot ailleurs?
Comparaison illustrative · pièces par quart
Une machine plus rapide ne suffit pas toujours.
Même famille de pièces · même durée de quart
Demande de projet
Demander un examen de projet.
Décrivez la tâche, les systèmes concernés et le résultat attendu. Précisez les contraintes principales : capacité, formats de fichiers, données disponibles ou dates de mise en œuvre.